Kapasitas Produksi Pabrik Batik: Perencanaan dan Optimasi
Memahami kapasitas produksi pabrik batik: faktor penentu, perencanaan produksi, optimasi line, dan manajemen bottleneck.
Kapasitas Produksi Pabrik Batik: Perencanaan Manufaktur, Optimasi Lini Kerja, dan Manajemen Skala Besar
Dalam industri manufaktur tekstil dan busana batik, kapasitas produksi pabrik adalah parameter operasional paling vital yang menentukan kemampuan fasilitas industri dalam memenuhi tenggat waktu (*lead time*), menjaga konsistensi mutu produk, serta melayani pesanan tender korporat berskala nasional. Bagi panitia lelang pengadaan barang, manajer divisi pengadaan (procurement manager), maupun pemilik brand ritel busana, memahami kapasitas riil suatu pabrik batik adalah kunci utama untuk menghindarkan proyek seragam dari risiko keterlambatan pengiriman massal atau kegagalan pemenuhan kontrak kerja (*wanprestasi*).
Seringkali pembeli awam terjebak oleh klaim bombastis dari makelar atau calo perantara yang mengaku memiliki kapasitas puluhan ribu meter per hari, padahal mereka tidak memiliki fasilitas bengkel fisik sendiri dan hanya melempar pesanan ke puluhan bengkel rumahan kecil secara terpisah. Akibatnya, kain yang dihasilkan memiliki kualitas yang belang-belang, waktu pengerjaan molor berbulan-bulan, dan tidak ada pihak yang bersedia bertanggung jawab saat terjadi cacat produksi fatal.
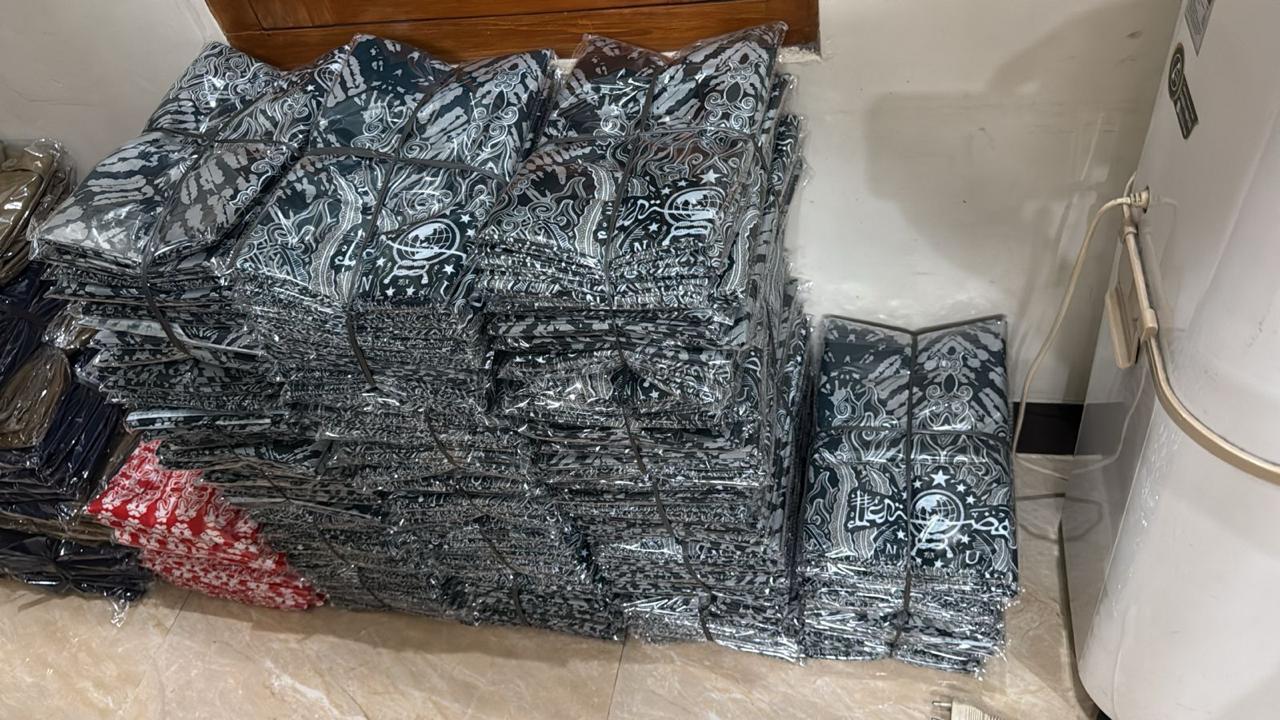
Sebagai produsen batik dan suplier tekstil terintegrasi di Surakarta dan Sragen dengan fasilitas lantai pabrik modern berkapasitas produksi lebih dari 2.500 meter per hari, Batik Soehadi membedah anatomi kapasitas produksi pabrik batik, variabel teknis penentu output harian, strategi optimasi lini kerja, serta manajemen eliminasi titik hambat (*bottleneck management*) dalam manufaktur batik skala besar.
1. Variabel Teknis Penentu Kapasitas Produksi Manufaktur Batik
Menghitung kapasitas produksi kain batik tidak sesederhana menghitung output mesin cetak kertas digital otomatis. Dalam proses pembuatan kain batik—khususnya teknik cetak handprinting plangkan meja panjang—kapasitas harian ditentukan oleh interaksi harmonis antara infrastruktur fisik, keahlian manusia, dan waktu reaksi kimia tekstil:
A. Jumlah dan Panjang Meja Cetak Handprinting (Printing Table Capacity)
Meja cetak merupakan aset fisik paling mendasar di lantai bengkel:
Di fasilitas Batik Soehadi, kami mengoperasikan puluhan meja cetak presisi dengan panjang masing-masing 40 hingga 60 meter per meja.
Setiap meja cetak dapat membentangkan satu rol kain mori katun utuh dalam satu kali penarikan kain.
Waktu siklus sablon (*printing cycle time*) satu warna pada meja sepanjang 60 meter memakan waktu sekitar 15 hingga 25 menit oleh dua orang teknisi sablon (*tukang gesut*) yang bergerak sinkron dari ujung ke ujung.
B. Kerumitan Jumlah Lapisan Warna Motif (Color Layers)
Semakin banyak kombinasi warna pada motif batik kustom, semakin panjang durasi pengerjaan di meja cetak:
**Motif 1–2 Warna:** Membutuhkan waktu pencetakan tercepat; kain dapat diangkat dari meja cetak dalam waktu 1 hingga 2 jam setelah pasta warna mengering di permukaan kain.
**Motif 4–5 Warna Kompleks:** Setiap lapisan warna memerlukan waktu jeda pengeringan pasta (*drying gap*) sebelum lapisan warna berikutnya ditumpuk menggunakan plangkan screen berikutnya agar cat tidak meluber (*blooming*).
C. Kapasitas Fasilitas Fiksasi Uap Panas (Steaming Chamber)
Setelah dicetak, kain katun mori dengan pewarna reaktif wajib dimasukkan ke dalam ruang uap bertemperatur 100°C - 102°C untuk mengikat zat warna secara kovalen ke dalam inti serat selulosa kapas. Kapasitas boiler ketel uap dan volume ruang fiksasi menentukan berapa ratus meter kain yang dapat dimatangkan warnanya per jam.
D. Kapasitas Pencucian Lorod dan Lini Pengeringan (Washing & Drying Line)
Proses pencucian bilas air mengalir bertahap untuk meluruhkan sisa pasta kanji dan residu obat warna membutuhkan pasokan air bersih yang melimpah dan bak pencucian mekanis berputar. Setelah dicuci, kain dikeringkan pada ruang jemur tertutup atau mesin pengering stenter silinder pemanas.
2. Struktur Pilihan Bahan Mori Katun dan Pengaruhnya Terhadap Durasi Produksi
Karakteristik serat bahan kain dasar turut memengaruhi kecepatan penyerapan pasta warna dan waktu pematangan di fasilitas pabrik batik kami:
| Jenis Bahan Mori | Konstruksi Serat Benang | Karakter Serapan Pewarna | Output Kapasitas Produksi | Estimasi Harga Grosir Pabrik | | :--- | :--- | :--- | :--- | :--- | | **Kain Polymikro** | Serat sintetis poliester mikro | Sangat cepat kering, fiksasi instan | Sangat tinggi (3.000+ m/hari) | Rp20.000 / yard | | **Katun Prima** | 100% Kapas Ne 40s Carded rapat | Stabil, serapan merata seimbang | Standar prima (2.500 m/hari) | Rp28.000 - Rp30.000 / meter | | **Katun Lampion** | 100% Kapas Ne 40s Combed halus | Lembut, butuh pengeringan teliti | Terkontrol (2.000 m/hari) | Rp35.000 / meter | | **Katun Berkolisima** | 100% Kapas Ne 50s padat rapat | Padat tebal, fiksasi uap optimal | Terkontrol (2.000 m/hari) | Rp38.000 / meter | | **Katun Primissima** | 100% Kapas Super Combed Ne 50s-60s | Sangat halus, presisi tinggi butik | Eksklusif (1.500 m/hari) | Rp40.000 / meter | | **Tenun Dobby** | Benang combed jacquard timbul | Tekstur bergelombang butuh rakel rata | Presisi tinggi (1.500 m/hari) | Rp40.000 / meter |
3. Manajemen Titik Hambat (Bottleneck Management) di Pabrik Batik
Dalam teori manajemen operasi industri (*Theory of Constraints*), output total dari keseluruhan pabrik selalu dibatasi oleh proses kerja yang paling lambat. Batik Soehadi menerapkan langkah-langkah eliminasi titik hambat guna menjamin kelancaran aliran produksi:
**Titik Hambat Cuaca dan Ruang Pengeringan:** Pada pabrik batik tradisional, proses pengeringan kain sangat bergantung pada sinar matahari luar ruangan; saat musim hujan tiba, kapasitas produksi mereka anjlok hingga 70%. Di Batik Soehadi, kami mengoperasikan ruang pengeringan uap dalam ruangan (*indoor heated drying rooms*) dengan sirkulasi blower udara panas terkontrol, memastikan produksi tetap berjalan lancar 100% meskipun hujan lebat mengguyur sepanjang hari.
**Titik Hambat Persiapan Plangkan Screen Cetak:** Untuk menghindari penumpukan antrean kain di meja sablon akibat keterlambatan klise, studio afdruk screen kami bekerja secara paralel membuat master klise plangkan sejak sampel desain disetujui, sehingga meja cetak dapat langsung beroperasi tanpa jeda kosong.
**Penyediaan Pasokan Air Bersih Terpadu:** Sistem penyaringan air sumur dalam bertekanan tinggi memastikan bak pencucian lorod kain selalu beroperasi dengan aliran air jernih bebas zat besi atau lumpur yang dapat mengotori kain.
4. Integrasi Kapasitas Lini Garmen Konveksi Massal
Bagi klien yang memesan produk dalam bentuk seragam jadi siap pakai (*ready-to-wear*), unit konveksi seragam terintegrasi kami memiliki kapasitas jahit harian mencapai 500 hingga 1.000 potong kemeja per hari:
**Meja Potong Pola Elektrik:** Pemotongan kain berlapis-lapis secara simultan dengan pisau potong vertikal berkecepatan tinggi, memastikan presisi ukuran pola kemeja dari ukuran S hingga 5XL.
**Lini Jahit Konveyor Berkelompok (Modular Sewing Line):** Penjahit dibagi ke dalam modul kerja spesialisasi (modul jahit kerah, modul saku paspol dada, modul lengan, dan modul assembling badan) yang meningkatkan efisiensi waktu jahit hingga 40%.
**Finishing Uap Garmen dan Packing Polybag:** Penyetrikaan menggunakan boiler setrika uap industri dan pengemasan otomatis dengan barcode stiker nama karyawan.
5. Simulasi Perencanaan Waktu Produksi (Production Lead Time Schedule)
Untuk memberikan transparansi kepada panitia lelang dan divisi pengadaan, berikut adalah acuan waktu pengerjaan pesanan skala besar di Batik Soehadi:
**Pesanan 500 – 1.000 meter kain (atau 200 – 400 kemeja jadi):** Selesai dalam 10 hingga 14 hari kerja.
**Pesanan 2.000 – 5.000 meter kain (atau 800 – 2.000 kemeja jadi):** Selesai dalam 18 hingga 24 hari kerja.
**Pesanan 10.000 meter ke atas (Tender Skala Nasional):** Selesai dalam 30 hingga 45 hari kerja dengan jadwal pengiriman bertahap mingguan (*weekly staggered shipment*).
6. Audit Kapasitas Pabrik Sebelum Menerbitkan Surat Pesanan Resmi (PO)
Kami mengundang para manajer pengadaan BUMN, pejabat pembuat komitmen (PPK) instansi kedinasan, dan pemilik brand fashion untuk melakukan kunjungan audit fisik (*factory site visit*) langsung ke fasilitas bengkel kerja kami di Surakarta dan Sragen. Anda dapat melihat langsung bentangan puluhan meja cetak handprinting yang aktif, mesin ketel uap fiksasi, instalasi pengolahan air limbah mandiri, serta ratusan penjahit konveksi kami yang bekerja secara tertib.
Kapasitas nyata, transparansi legalitas, dan integritas mutu adalah jaminan terbaik bagi kelancaran proyek pengadaan tekstil Anda.
7. Percayakan Proyek Tekstil Skala Besar Anda Kepada Batik Soehadi
Sistem Barcode Tracking dan Pengawasan Transparansi Alur Produksi Massal
Penerapan sistem barcode tracking di setiap pos kerja lantai pabrik Batik Soehadi memungkinkan panitia lelang dan manajer pengadaan memantau posisi pengerjaan pesanan secara transparan. Setiap rol kain memiliki identitas digital yang merekam tanggal penarikan kain mori di meja sablon, tanggal fiksasi uap panas, hingga tanggal lolos inspeksi meja QC akhir sebelum dimasukkan ke dalam armada kargo pengiriman.
Kami juga menyediakan laporan progres berkala (factory progress report) berbasis dokumentasi foto dan video riil yang dikirimkan secara rutin kepada pemesan, memberikan visibilitas penuh dan kepastian waktu tempuh produksi tanpa perlu merasa cemas akan kemunduran jadwal.
Ketertiban tata kelola industri tekstil berstandar modern inilah yang menjadikan pesanan massal puluhan ribu meter kain di pabrik kami berjalan lancar tanpa cacat fatal, memberikan efisiensi anggaran belanja maksimal dan kepuasan paripurna bagi seluruh jajaran pimpinan serta staf institusi Anda.
Dengan integrasi lini produksi modern berstandar industri dan dedikasi ratusan pengrajin batik terampil di Surakarta dan Sragen, Batik Soehadi siap menjadi tulang punggung keberhasilan proyek pengadaan kain dan seragam batik massal organisasi Anda di seluruh Indonesia.
Fleksibilitas sistem pembayaran termin berbasis Surat Pesanan Resmi (Purchase Order) yang kami sediakan memberikan kemudahan likuiditas arus kas bagi korporasi dan perusahaan rekanan BUMN dalam mengelola proyek pengadaan seragam karyawan tahunan mereka.
Batik Soehadi hadir sebagai mitra manufaktur industri yang siap menjawab tantangan pengadaan kain dan seragam batik dalam skala volume berapa pun. Kami memastikan setiap meter kain yang diproduksi melewati standar kontrol kualitas yang ketat dan dikirimkan tepat waktu ke alamat kantor Anda di seluruh pelosok Indonesia.
Diskusikan rencana pengadaan kain dan seragam batik massal organisasi Anda bersama divisi manufaktur produsen batik Batik Soehadi. Hubungi tim representatif kami via WhatsApp di nomor **0812-3456-1663** untuk penjadwalan kunjungan pabrik, konsultasi jadwal produksi, dan penawaran harga grosir pabrik terbaik hari ini.
Ditulis oleh
Agus Soehadi
Kepala Produksi & Spesialis Tekstil Batik Soehadi
Praktisi industri batik Solo dengan pengalaman lebih dari 20 tahun dalam standardisasi kain mori primissima, teknik sablon manual flatbed, dan formulasi pewarna tahan luntur SNI ISO.
Lihat Katalog
Tim kami siap membantu Anda memilih kain batik, motif, bahan, dan kebutuhan custom sesuai anggaran.
“Kualitas batiknya bagus sekali, karyawan sangat puas dengan kenyamanan bahannya. Harga juga terjangkau!”
“Sudah langganan beberapa kali, tidak pernah mengecewakan. Produksi tepat waktu dan kualitas konsisten.”
“Pelayanan cepat dan responsif. Desain custom sesuai permintaan, hasil jahitan rapi. Sangat recommended!”