Menengok Ruang Produksi Batik Handprinting Solo: Dari Desain Film Hingga Meja Plangkan
Lihat langsung alur pengerjaan kain seragam di pabrik batik handprinting Solo. Saksikan ketelitian perajin di meja plangkan sepanjang 60 meter dan formula pasta warna reaktif.
Denyut Kriya Industri di Balik Meja Handprinting Solo
Kota Solo sejak berabad-abad silam dikenal sebagai episentrum perbatikan Indonesia. Namun di era modern, kekuatan industri tekstil Solo tidak hanya bertumpu pada canting tulis rumahan, melainkan juga pada pabrik-pabrik batik handprinting (sablon plangkan manual) yang mampu menyatukan sentuhan presisi manusia dengan kecepatan produksi skala massal. Handprinting menjadi tulang punggung pengadaan seragam batik instansi pemerintah, sekolah, perbankan, dan komunitas keagamaan di seluruh pelosok Indonesia.
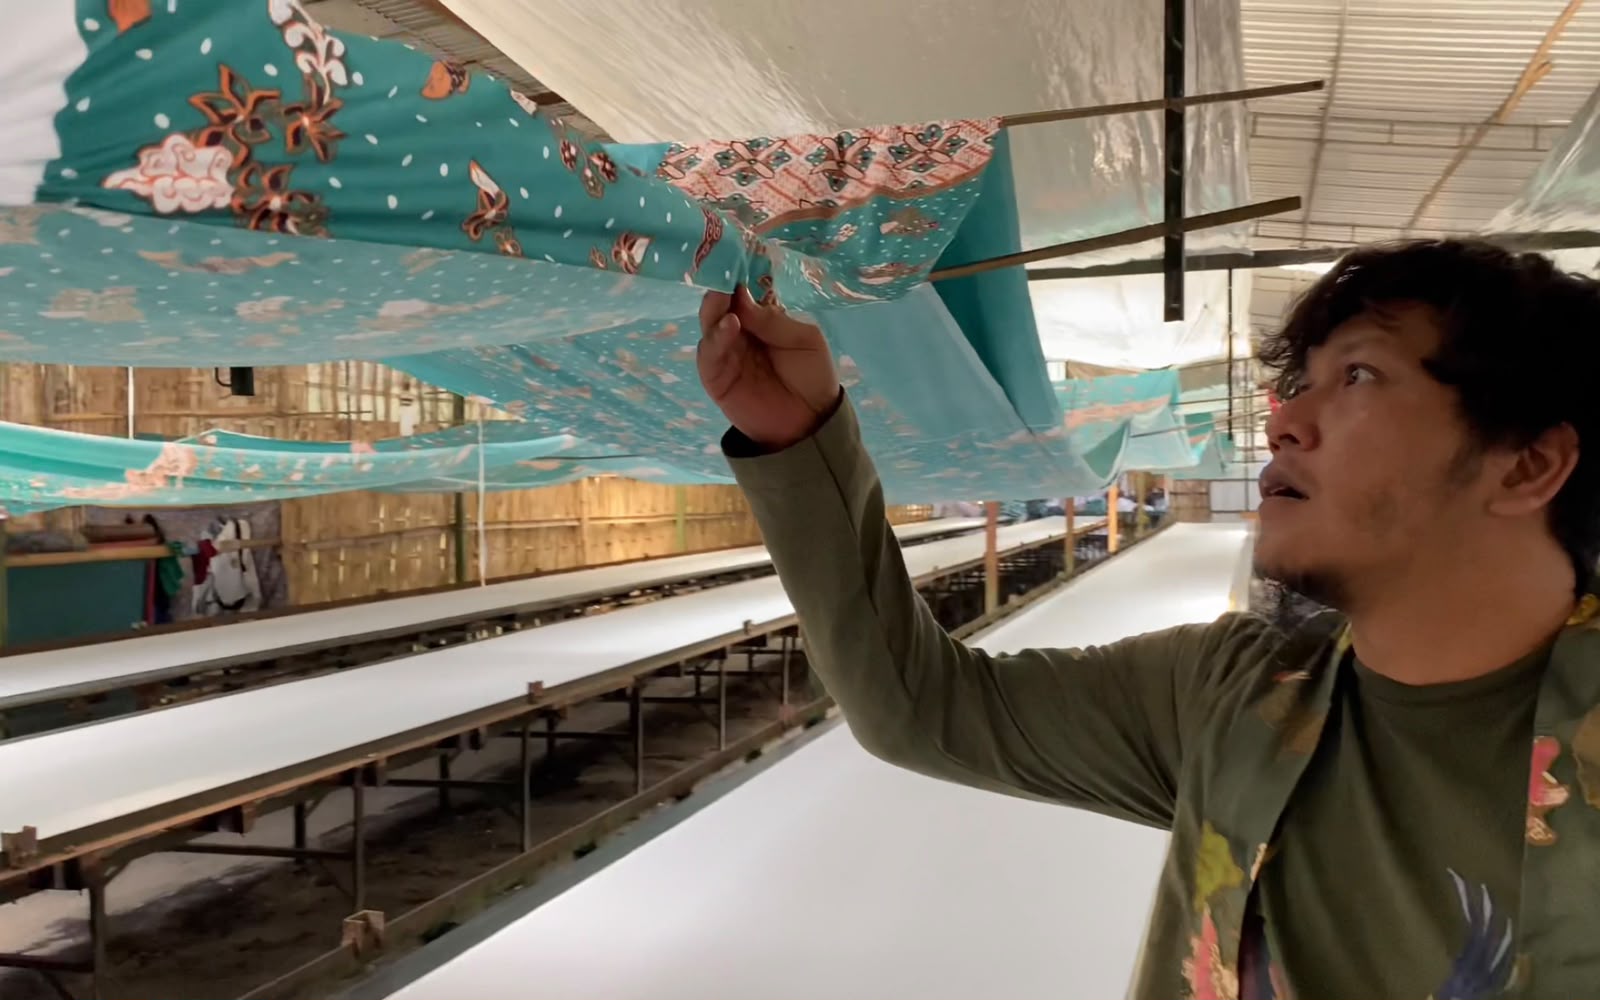
Batik Soehadi mengoperasikan fasilitas handprinting modern di kawasan Solo Raya dengan deretan meja cetak sepanjang masing-masing 60 meter. Berbeda dengan mesin otomatis rotari pabrikan raksasa yang kaku, metode handprinting manual mempertahankan fleksibilitas kustomisasi motif dan penetrasi warna yang jauh lebih pekat. Melalui artikel ini, kami mengajak Anda menengok ke balik layar ruang produksi kami: menyaksikan bagaimana selembar kertas desain bertransformasi menjadi ribuan meter kain seragam batik yang elegan dan berwibawa.
<div class="my-8 p-4 bg-stone-50 border border-stone-200 rounded-lg text-center">
<h4 class="font-bold text-stone-800 text-lg mb-2">Dokumentasi Video: Tarikan Rakel Presisi di Meja Plangkan Batik Soehadi</h4>
<p class="text-sm text-stone-600 mb-4">Saksikan keterampilan dua orang juru sablon menyelaraskan sambungan motif sepanjang meja 60 meter tanpa meleset:</p>
<div class="max-w-2xl mx-auto rounded-lg overflow-hidden shadow-lg">
</div>
</div>
6 Tahapan Produksi Batik Handprinting dari Sketsa ke Kain Jadi
Setiap pesanan seragam batik custom di Batik Soehadi melewati prosedur operasional standar (SOP) yang sangat terstruktur guna menjamin konsistensi motif dan akurasi warna:
1. Desain Grafis & Pemisahan Warna (Color Separation)
Proses dimulai dari studio desain. Desainer kami mengubah logo dan motif pesanan klien ke dalam format vektor beresolusi tinggi. Motif kemudian dipecah (*color separation*) menjadi beberapa lapisan warna terpisah. Jika sebuah motif memiliki 4 warna (misalnya: cokelat sogan, biru navy, kuning emas, dan hitam garis tepi), maka akan dibuat 4 buah film terpisah. Setiap film dicetak di atas plastik transparan kalkir anti-susut.
2. Pembuatan Plangkan Screen (Screen Exposure / Afdruk)
Kain kasa monofilamen mononilon berpori mikro (biasanya mesh T48 hingga T60 untuk katun) diregangkan kencang pada rangka besi plangkan berukuran lebar 120 cm. Screen dilapisi emulsi foto sensitif peka cahaya, lalu disinari dengan meja lampu vakum bertekanan tinggi (*exposure unit*). Bagian yang terkena sinar akan mengeras menolak air, sedangkan bagian yang tertutup pola motif akan luruh saat disemprot air bertekanan tinggi, menghasilkan lubang pori cetak yang presisi.
3. Persiapan & Pembentangan Kain Mori (Fabric Setting)
Kain mori katun pilihan (Prima atau Primissima) yang telah disanforized dibentangkan lurus tanpa kerutan di atas meja plangkan sepanjang 60 meter. Permukaan meja dilapisi lem meja khusus tekstil (*table wax adhesive*) yang mampu menahan kain agar tidak bergeser satu milimeter pun saat dilindas rakel sablon.
4. Proses Penarikan Rakel di Meja Cetak (Handprinting Execution)
Dua orang pengrajin terampil bekerja berpasangan di sisi kiri dan kanan meja. Plangkan screen diletakkan tepat pada stopper besi pembatas interval repeat (*patokan register*). Pasta zat warna reaktif dituangkan ke dalam screen, lalu ditarik menggunakan rakel karet berkecepatan dan tekanan stabil. Keterampilan pengrajin dalam menjaga kemiringan sudut rakel ($45^\circ - 60^\circ$) memastikan pasta warna menembus ke bagian terdalam serat benang katun. Proses ini diulang untuk setiap lapisan warna dengan jeda pengeringan antar warna.
5. Fiksasi Warna Suhu Lembap (Fixation & Curing)
Setelah seluruh warna selesai dicetak dan kering angin, kain digulung lalu dimasukkan ke dalam ruang fiksasi alkali natrium silikat atau mesin pengukus (*steamer* tekstil) bersuhu $102^\circ ext{C}$ selama 15 hingga 20 menit. Panas uap membuka struktur amorf molekul selulosa kapas, memicu reaksi kovalen permanen antara zat warna reaktif dan serat kain.
6. Pencucian Industri & Finishing Stenter
Kain dicuci di mesin pencucian kontinyu (*open-width washer*) dengan air panas dan deterjen tekstil khusus untuk melarutkan sisa pasta pengental alginat dan pigmen yang tidak terikat. Terakhir, kain melewati mesin pengering stenter untuk menyelaraskan lebar kain kembali presisi pada 115 cm, menyetrika permukaan kain, dan menggulungnya dalam bentuk rol rapi yang siap dikirim.
<div class="my-8 p-4 bg-stone-50 border border-stone-200 rounded-lg text-center">
<h4 class="font-bold text-stone-800 text-lg mb-2">Video Lanjutan: Penyelesaian Lapisan Warna Kedua</h4>
<p class="text-sm text-stone-600 mb-4">Pengawasan ketat register warna pada pesanan partai besar seragam dinas:</p>
<div class="max-w-2xl mx-auto rounded-lg overflow-hidden shadow-lg">
</div>
</div>
Spesifikasi Teknis Fasilitas Handprinting Batik Soehadi
Mengapa Korporat dan Instansi Memilih Handprinting Batik Soehadi?
Warna Lebih Pekat & Tidak Cepat Kusam: Karena pasta warna diaplikasikan dengan rakel manual bertekanan dalam, volume pigmen yang meresap ke serat kain jauh lebih tebal dibanding mesin print digital murah, menghasilkan warna yang tetap segar bertahun-tahun meski dicuci rutin setiap minggu.
Kustomisasi Logo Sangat Tajam: Sistem afdruk berteknologi tinggi kami mampu mencetak tulisan identitas sekolah atau lambang daerah sekecil 4 mm dengan keterbacaan yang sangat jelas tanpa ada garis yang putus atau meleber.
Kapasitas Skalabilitas Cepat: Dengan 12 meja plangkan aktif, kami mampu menyelesaikan pesanan seragam instansi puluhan ribu meter dalam tempo 14 hingga 21 hari kerja, tepat waktu untuk momen penerimaan siswa baru atau ulang tahun korporat.
Pertanyaan Sering Diajukan (FAQ) Mengenai Produksi Handprinting
Berapa lama proses pembuatan film dan sample kain (lab-dip)?
Proses pembuatan film afdruk dan sampel fisik (*sample strike-off*) membutuhkan waktu 3 hingga 5 hari kerja setelah desain disetujui oleh klien.
Apakah ada biaya tambahan untuk pembuatan film plangkan screen?
Untuk pesanan di atas 500 meter, biaya pembuatan plangkan screen kami gratiskan sebagai bagian dari layanan paket kemitraan B2B Batik Soehadi.
Bisakah kami memesan kain sekaligus dijahitkan menjadi seragam siap pakai?
Tentu saja. Batik Soehadi memiliki divisi garmen dan konveksi in-house yang siap memproses kain handprinting menjadi kemeja pria, kemeja wanita, tunik, maupun seragam sekolah lengkap dengan furing dan kancing berlogo.
Mulai Proyek Seragam Batik Instansi Anda Bersama Kami
Percayakan pengadaan seragam batik kantor, sekolah, dan organisasi Anda pada pabrik yang memiliki fasilitas nyata dan rekam jejak teruji. Kunjungi panduan komprehensif kami di konveksi batik atau gunakan kalkulator batik untuk menghitung estimasi kebutuhan bahan seragam Anda secara akurat.
Manajemen Warna dan Formulasi Pasta Reaktif di Meja Plangkan
Keunggulan utama teknik handprinting di pabrik Batik Soehadi Solo terletak pada formulasi pasta warna yang diracik secara mandiri oleh tim kimia tekstil kami (*color kitchen*). Tidak seperti pabrikan sablon konveksi rumahan yang memakai pasta pigmen instan berbasis air biasa, kami memformulasikan pasta pewarna reaktif berspesifikasi industri:
Pengental Alginat Alami (Sodium Alginate): Berasal dari ekstrak rumput laut cokelat (*Laminaria*), alginat memiliki keunggulan tidak bereaksi dengan zat pewarna reaktif, mudah larut saat dicuci air hangat, dan menghasilkan lapisan pasta yang sangat elastis di atas screen kain kasa.
Zat Pendorong Penetrasi (Urea Tekstil): Urea bertindak sebagai zat higroskopis yang menjaga kelembapan pasta warna selama proses pencetakan di meja 60 meter, mencegah pasta mengering di pori-pori kasa screen saat cuaca panas.
Zat Anti-Reduksi (Sodium Meta-Nitrobenzene Sulfonate / Resist Salt): Mencegah degradasi molekul zat warna akibat panas saat proses pengukusan uap (*steaming*).
Alkali Cadangan (Sodium Bicarbonate): Menjaga stabilitas pasta sebelum proses pengukusan, sehingga fiksasi warna hanya terjadi secara serempak saat kain terkena uap jenuh $102^\circ ext{C}$ di dalam ruang steamer.
Perbandingan Efisiensi Biaya Produksi Seragam Berdasarkan Volume Pesanan
Memilih metode cetak yang tepat sangat bergantung pada volume meteran kain yang dipesan. Berikut adalah panduan kalkulasi ekonomis bagi pengambil keputusan pengadaan:
Dengan mengoperasikan 12 meja cetak handprinting sepanjang 60 meter secara simultan, Batik Soehadi memiliki fleksibilitas luar biasa untuk melayani pesanan seragam instansi berukuran 300 meter hingga puluhan ribu meter dengan kualitas dan akurasi warna yang identik di setiap rolnya.
Ditulis oleh
Agus
Kepala Produksi & Spesialis Tekstil Batik Soehadi
Praktisi industri batik Solo dengan pengalaman lebih dari 20 tahun dalam standardisasi kain mori primissima, teknik sablon manual flatbed, dan formulasi pewarna tahan luntur SNI ISO.
Berita Terbaru dari Rubrik Ini
Semua Bisnis & Pengadaan →
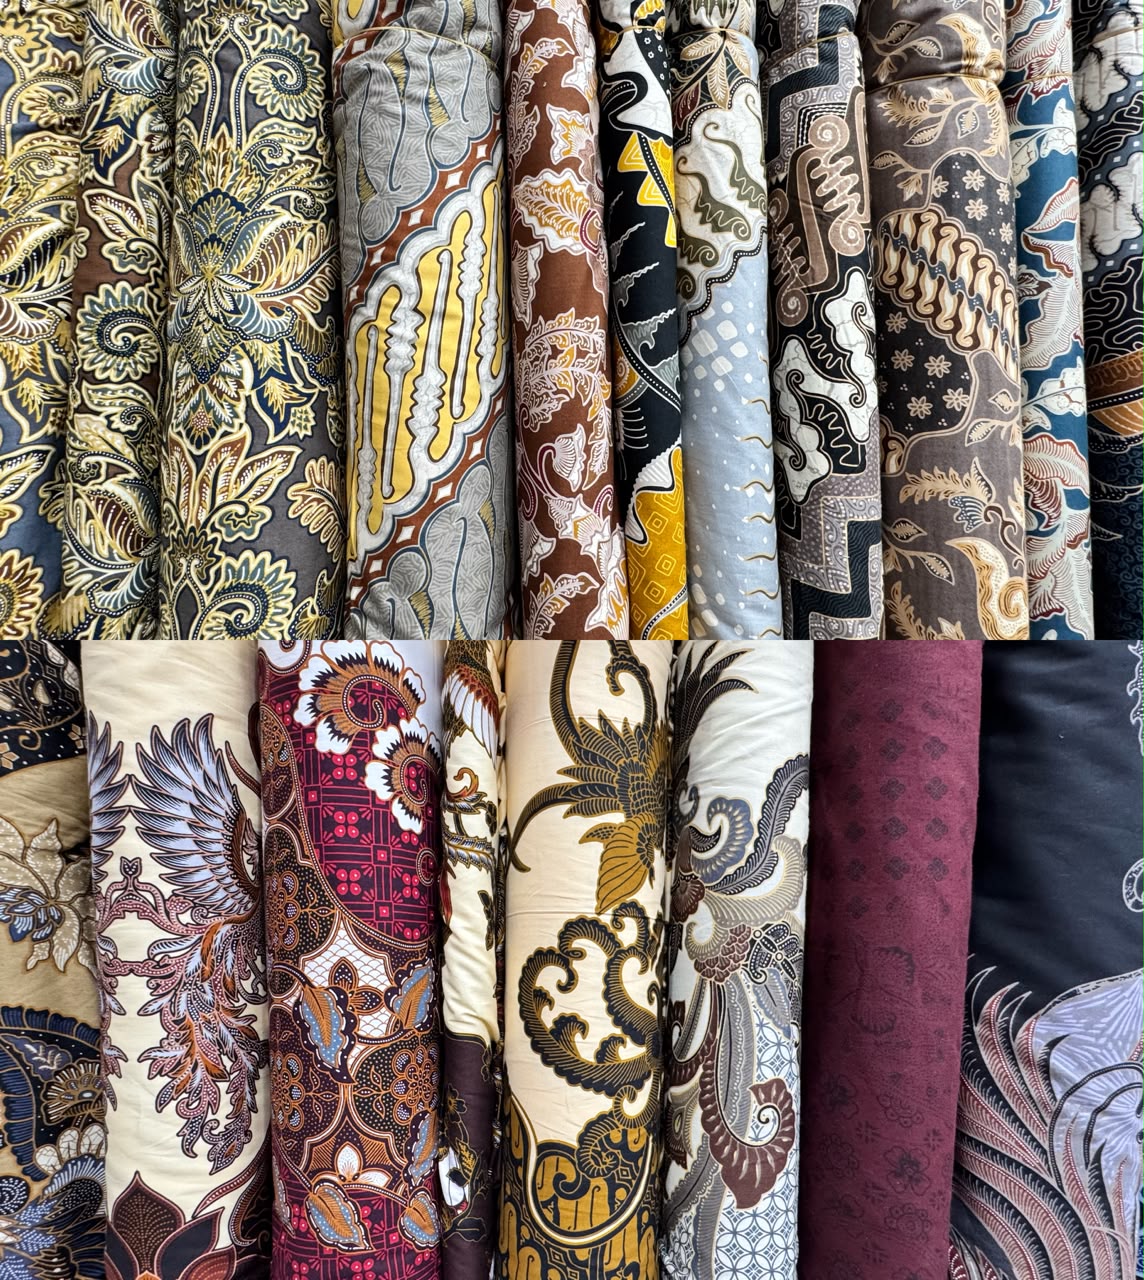
Konsultasi Kain & Seragam Batik Solo Langsung Pabrik
Tim kami siap membantu Anda memilih kain batik, motif, bahan, dan kebutuhan custom sesuai anggaran.
“Kualitas batiknya bagus sekali, karyawan sangat puas dengan kenyamanan bahannya. Harga juga terjangkau!”
“Sudah langganan beberapa kali, tidak pernah mengecewakan. Produksi tepat waktu dan kualitas konsisten.”
“Pelayanan cepat dan responsif. Desain custom sesuai permintaan, hasil jahitan rapi. Sangat recommended!”